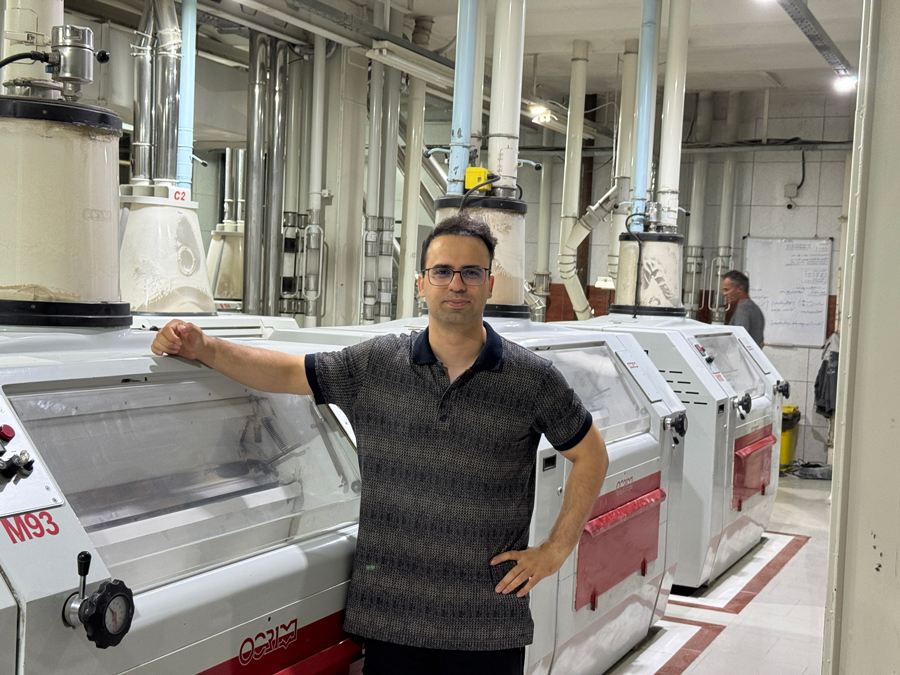
توسعه ظرفیت یک کارخانه در حال بهرهبرداری، تنها به نصب ماشینآلات جدید محدود نمیشود؛ بلکه زیرساختهای کنترلی، سیستمهای مانیتورینگ و منطق عملکرد تجهیزات نیز باید متناسب با شرایط جدید بازطراحی شوند. در پروژه توسعه کارخانه آرد آسیا شیراز، با هدف افزایش ظرفیت تولید از ۹۰ تن به ۱۸۰ تن، بخش قابلتوجهی از سیستم اتوماسیون صنعتی مجموعه مورد بازنگری و توسعه قرار گرفت. این پروژه شامل اصلاح و توسعه برنامه PLC، افزودن تجهیزات و نقاط I/O، بازطراحی سیستم SCADA و ارتقای نرمافزار Siemens WinCC از نسخه ۷ به نسخه ۸ بود که پس از مراحل اجرا، تست و راهاندازی، با موفقیت تحویل شد.
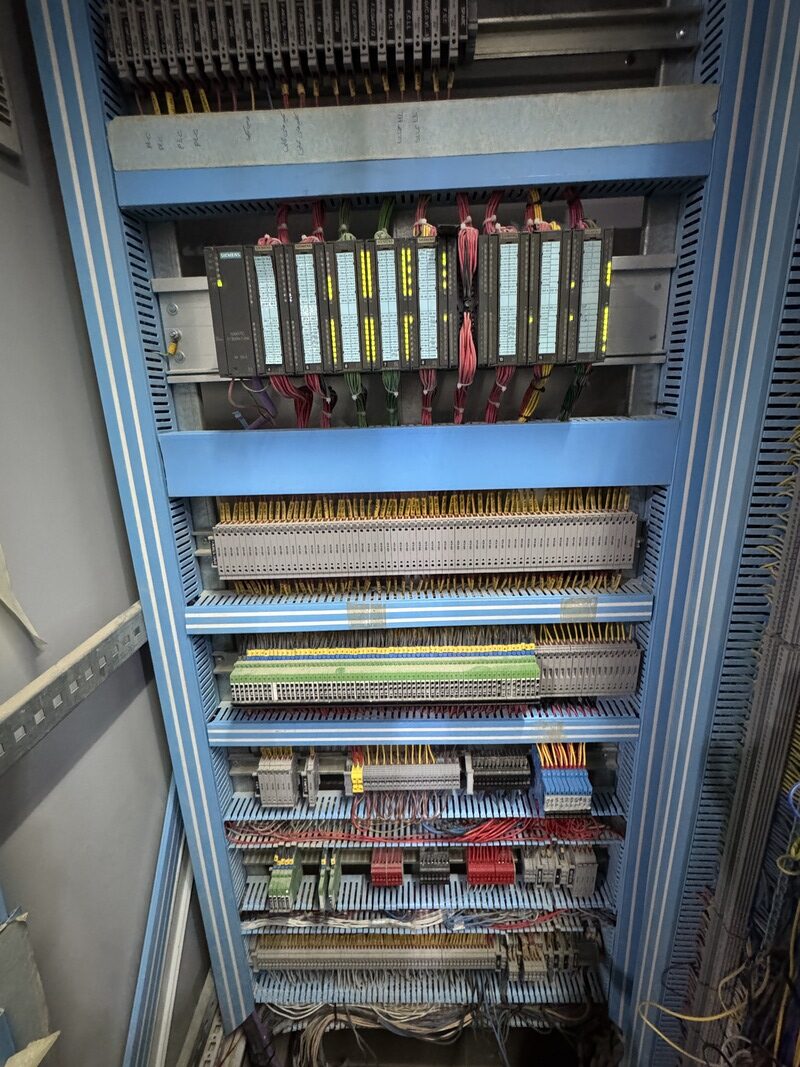
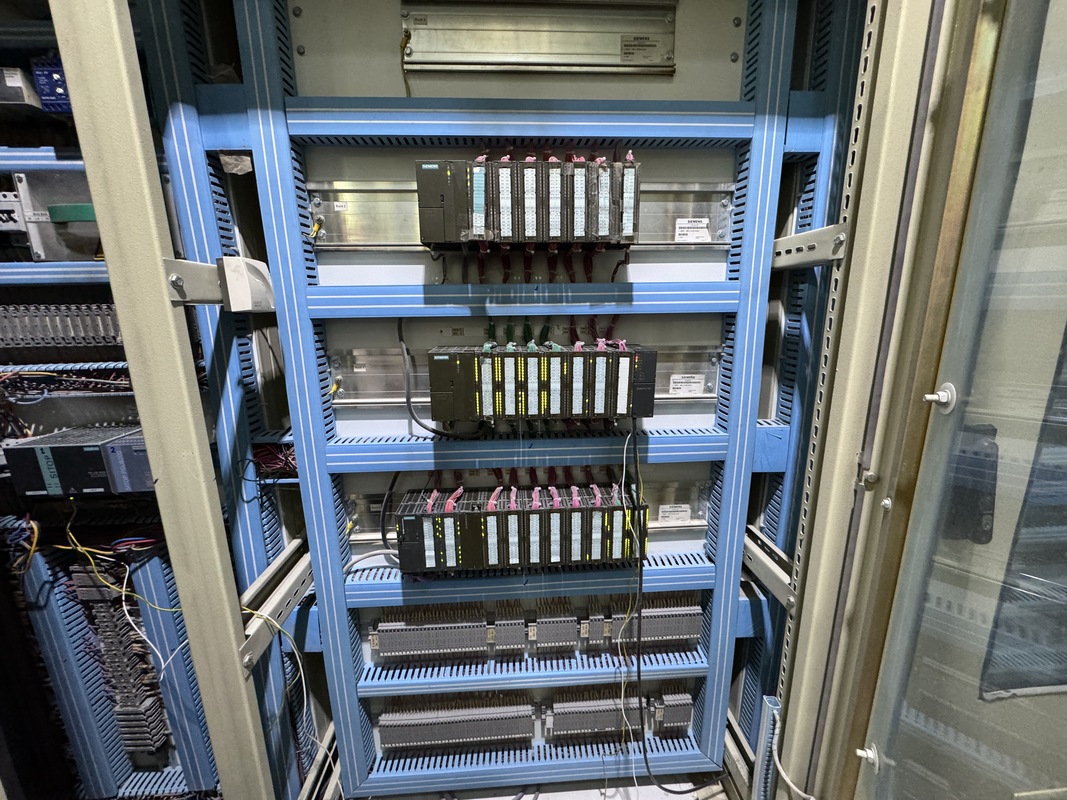
شرکت آرد آسیا یکی از مجموعههای فعال در صنعت فرآوری غلات و تولید آرد گندم در استان فارس است که کارخانه آن در محدوده جاده شیراز به سروستان قرار دارد. این مجموعه در زمینه تولید انواع آرد از جمله آرد نول، آرد خبازی و آرد ستاره فعالیت میکند. در کارخانههای تولید آرد، فرآیندهایی مانند انتقال مواد اولیه، بوجاری و آمادهسازی گندم، آسیاب، جداسازی و انتقال محصولات نهایی به تجهیزات متعددی وابستهاند. هماهنگی این تجهیزات از طریق سیستم اتوماسیون صنعتی، نقش مهمی در تداوم تولید، کنترل فرآیند و بهرهبرداری منظم از خط دارد.
هدف اصلی این پروژه، توسعه خط تولید کارخانه و افزایش ظرفیت آن از ۹۰ تن به ۱۸۰ تن بود؛ تغییری که مستلزم اضافهشدن بخشهای جدید و توسعه فرآیندهای موجود بود. با افزایش تجهیزات، تعداد فرمانهای کنترلی، سیگنالهای ورودی و خروجی و ارتباطات منطقی میان واحدهای مختلف نیز افزایش پیدا میکند. به همین دلیل، سیستم کنترل قبلی نمیتوانست بدون اصلاحات اساسی، پاسخگوی تمام نیازهای توسعه جدید باشد. لازم بود ساختار برنامه PLC و سیستم SCADA متناسب با معماری جدید خط تولید توسعه یابد تا تجهیزات قدیمی و جدید بهصورت هماهنگ در یک مجموعه فعالیت کنند.
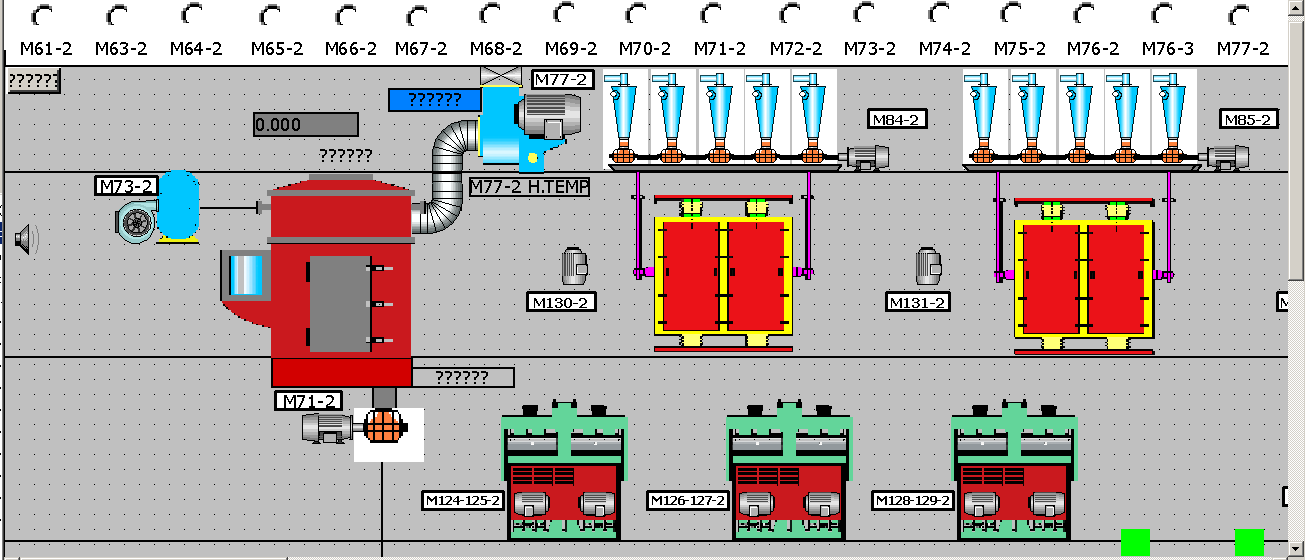
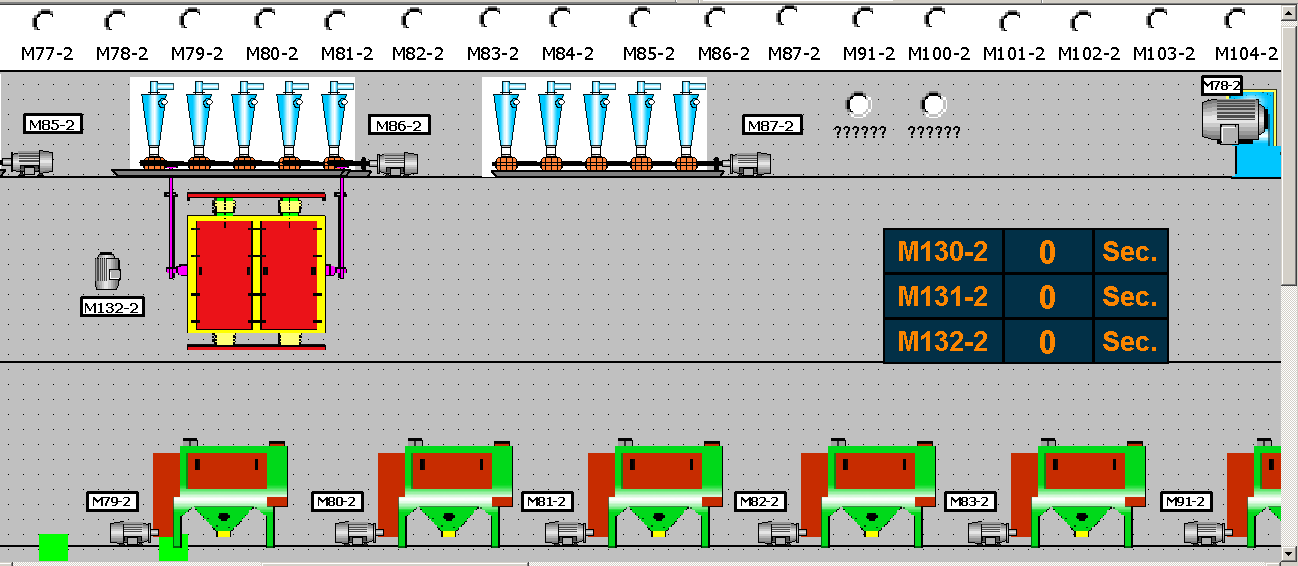
یکی از مهمترین ویژگیهای این پروژه، انجام تغییرات در کارخانهای بود که پیش از آغاز عملیات توسعه، دارای سیستم کنترل فعال و خط تولید عملیاتی بود. برخلاف پروژههای احداث کارخانه از صفر، در چنین شرایطی امکان طراحی مستقل سیستم جدید وجود ندارد و باید تمام تغییرات با درنظرگرفتن عملکرد بخشهای موجود انجام شوند. حفظ سازگاری منطقهای کنترلی، مدیریت وابستگی تجهیزات، جلوگیری از ایجاد تداخل در فرمانها و کاهش ریسک توقف تولید از مهمترین ملاحظات مهندسی این نوع پروژهها به شمار میروند. بنابراین، رویکرد اصلی بر توسعه و اصلاح ساختار موجود، بهجای جایگزینی غیرضروری کل سیستم، استوار بود.
در بخش کنترل، ابتدا ساختار برنامه موجود در PLC و منطق عملکرد واحدهای مختلف کارخانه مورد بررسی قرار گرفت. با اضافهشدن تجهیزات جدید، لازم بود بخشهایی از برنامه بازطراحی و منطقهای موردنیاز برای کنترل تجهیزات تازه به سیستم اضافه شوند. این بازنگری، علاوه بر توسعه برنامه، شامل بررسی وابستگیهای عملکردی بین تجهیزات، شرایط راهاندازی و توقف و هماهنگسازی بخشهای قدیمی و جدید بود. در چنین ساختاری، طراحی صحیح Interlockها، توالی فرمانها (Sequence Control) و مدیریت وضعیت موتورها اهمیت ویژهای دارد؛ زیرا عملکرد یک تجهیز میتواند مستقیماً به وضعیت تجهیزات بالادست یا پاییندست آن وابسته باشد.
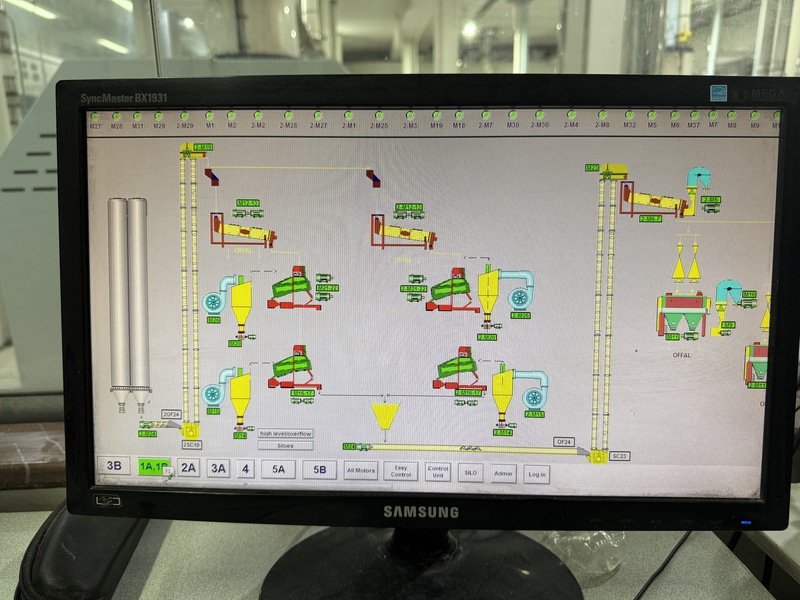
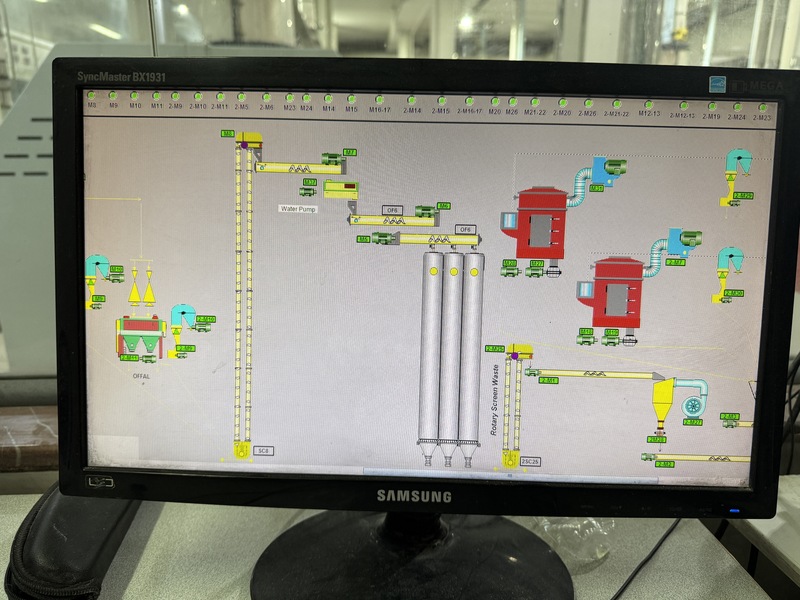
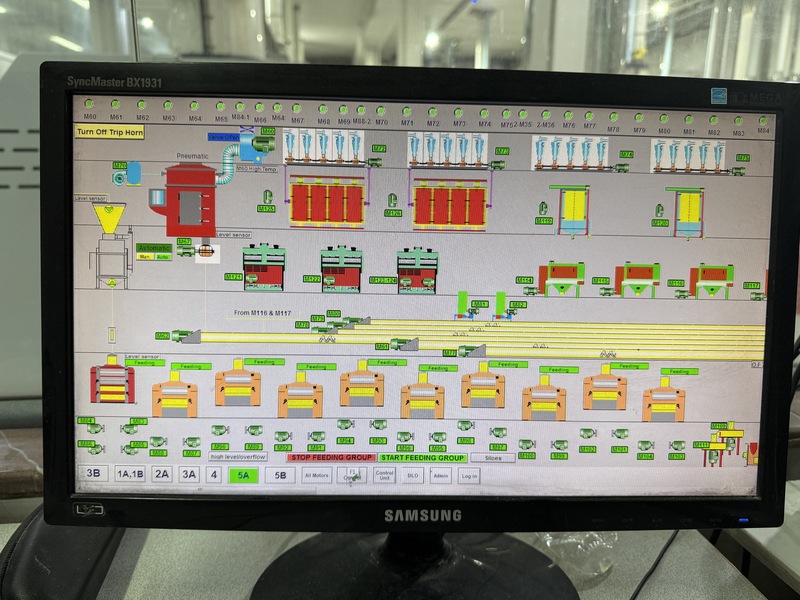
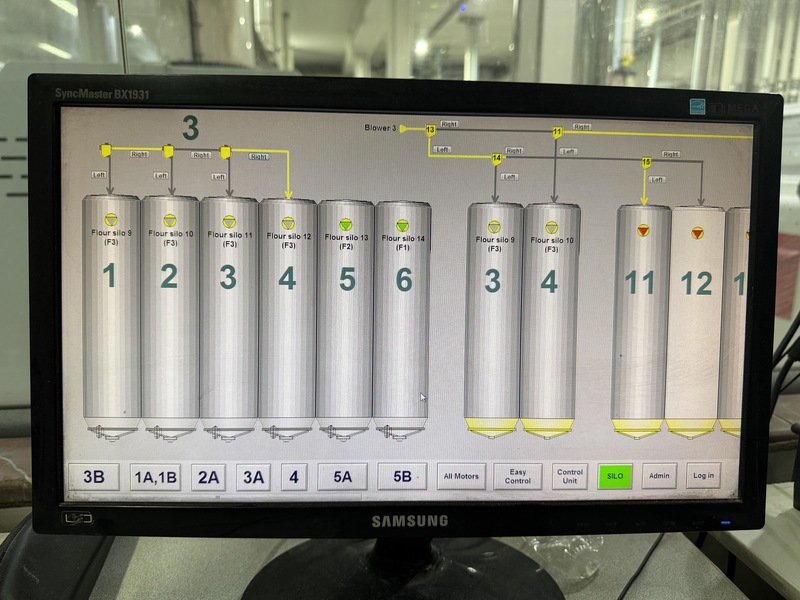
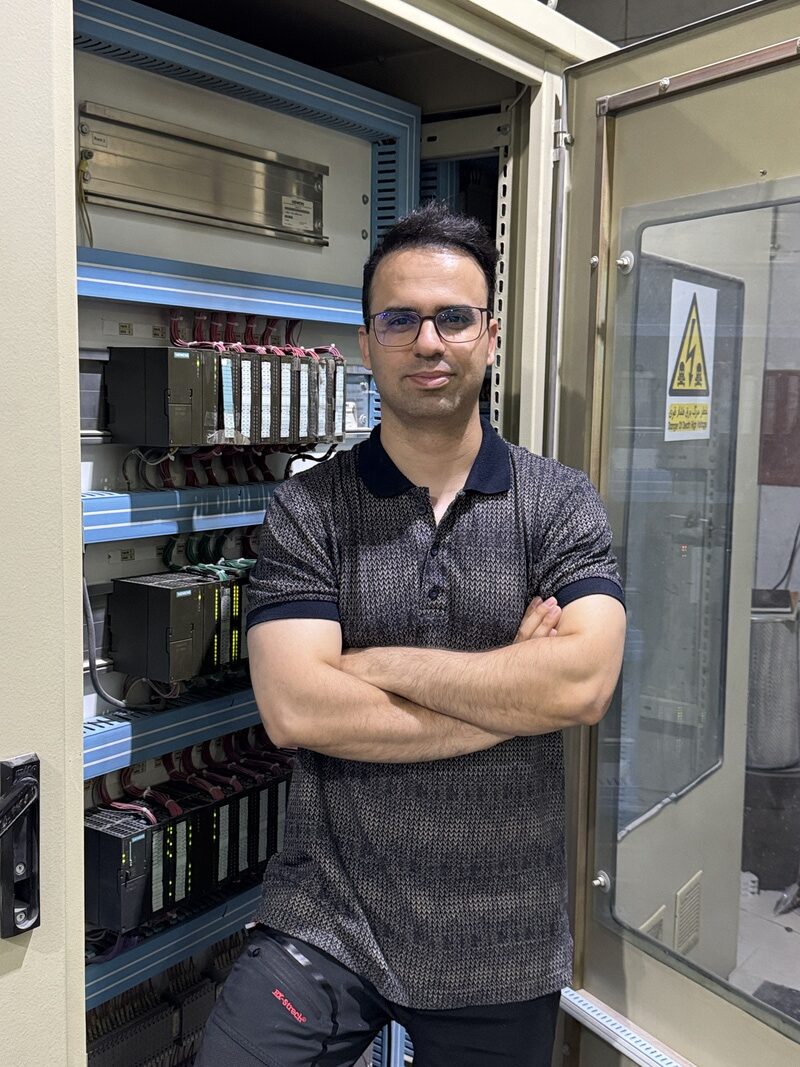
با توسعه کارخانه، تعداد قابلتوجهی الکتروموتور و تجهیزات فرآیندی جدید به مجموعه اضافه شد که کنترل آنها نیازمند توسعه زیرساخت ورودی و خروجی بود. در این مرحله، نقاط I/O جدید در ساختار سیستم کنترل لحاظ شدند و ارتباط سیگنالهای مربوط به تجهیزات تازه با منطق برنامه PLC برقرار شد. موضوع مهم در این بخش، صرفاً افزودن ورودی و خروجی نبود؛ بلکه هر تجهیز باید با شرایط عملکردی، فرمانهای کنترلی و وضعیتهای موردنیاز خود در فرآیند اصلی کارخانه یکپارچه میشد. هماهنگی میان بخش برق، سختافزار کنترل و نرمافزار PLC، از الزامات اصلی اجرای صحیح این مرحله بود.
افزایش ظرفیت کارخانه با توسعه بخشهای مختلف خط و اضافهشدن مسیرهای جدید انتقال و فرآوری مواد همراه بود. به همین دلیل، ساختار کنترلی واحدهای تولید نیز نیازمند اصلاح بود تا تجهیزات جدید، مستقل از نظر شناسایی و درعینحال هماهنگ از نظر عملکرد، به مجموعه اضافه شوند. در سیستمهایی با تعداد زیاد موتور و تجهیزات انتقال مواد، تقسیمبندی منطقی واحدها و مدیریت ارتباط بین مسیرهای فرآیندی اهمیت زیادی دارد. این رویکرد، علاوه بر تسهیل توسعه برنامه، امکان شناسایی بهتر تجهیزات و پیگیری وضعیت عملکرد هر بخش را برای تیم بهرهبرداری و نگهداری فراهم میکند.
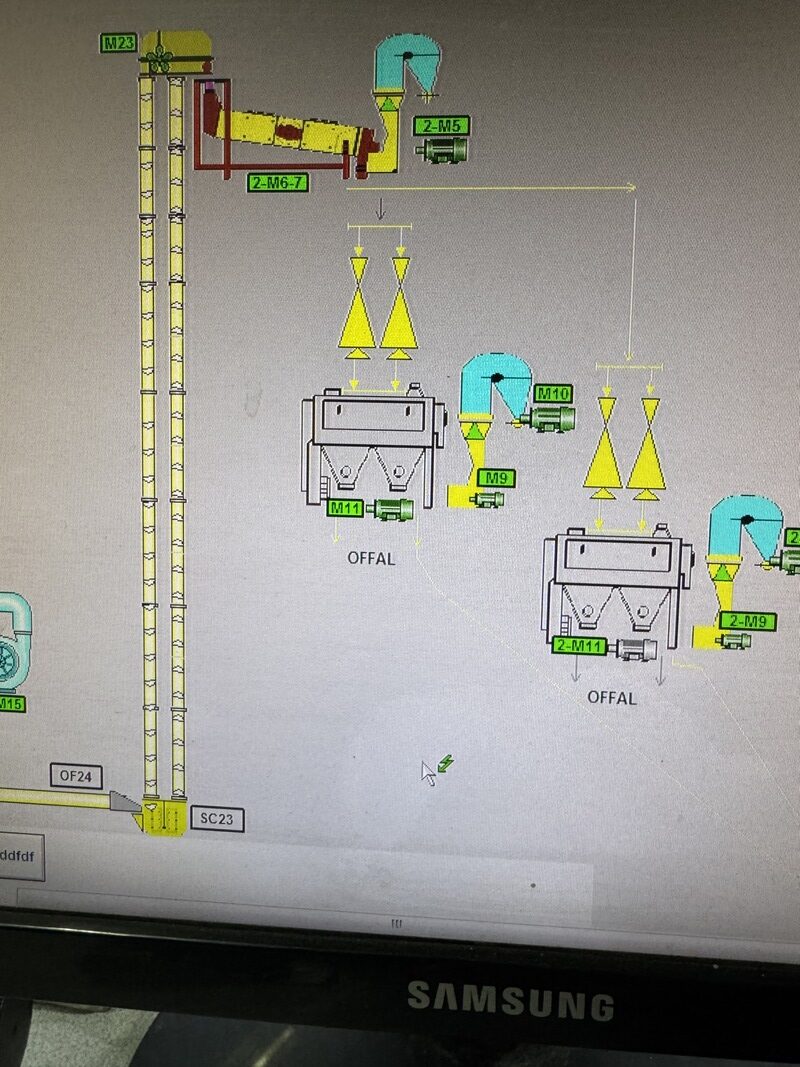
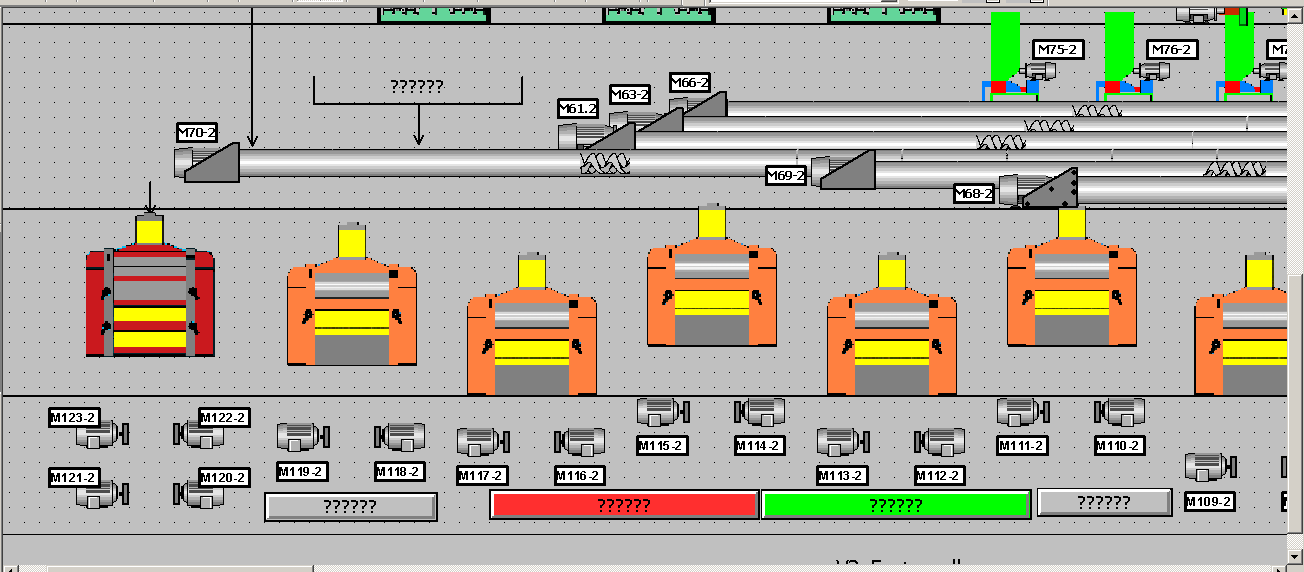
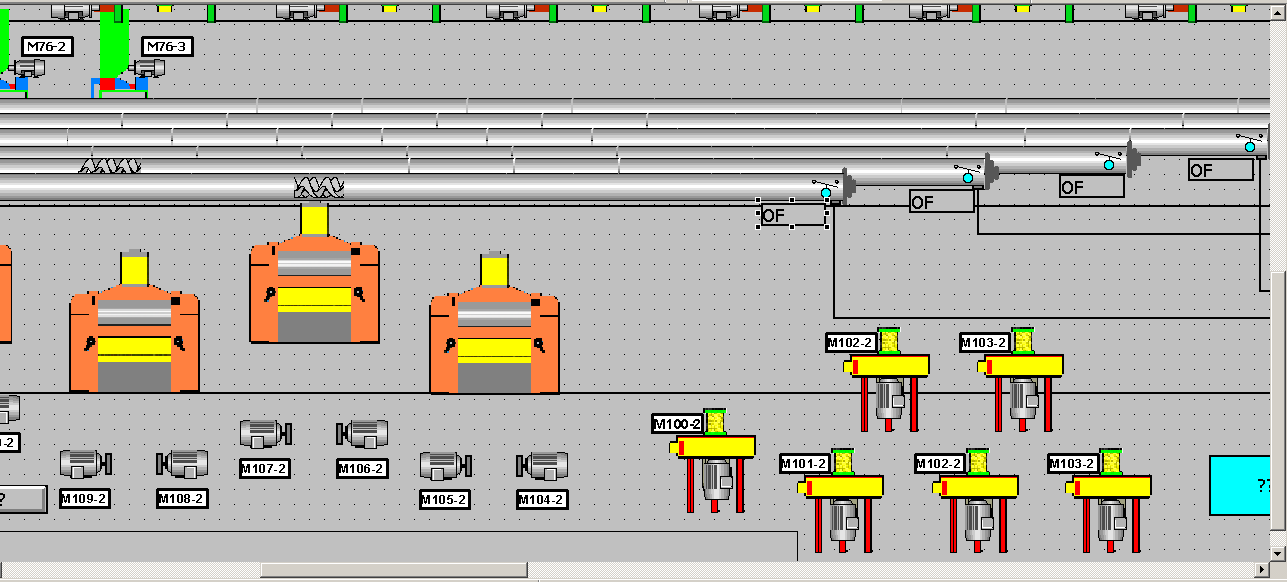
همزمان با تغییرات برنامه PLC، بازطراحی سیستم مانیتورینگ کارخانه نیز انجام شد. نرمافزار Siemens WinCC Classic بستر اصلی سیستم SCADA مجموعه بود و با توجه به توسعه خط تولید، صفحات قبلی نیازمند اصلاح و صفحات جدید نیازمند طراحی بودند. در این بخش، ساختار گرافیکی تجهیزات، نحوه نمایش وضعیتها، مسیرهای انتقال مواد و چیدمان صفحات عملیاتی مورد بازنگری قرار گرفت. هدف از این بازطراحی، ایجاد محیطی بود که اپراتور بتواند با مشاهده میمیکهای فرآیندی (Process Mimic Diagrams)، وضعیت تجهیزات و ارتباط میان بخشهای مختلف خط را بهشکلی واضحتر دنبال کند.
یکی از بخشهای مهم پروژه، طراحی میمیکهای جدید برای نمایش تجهیزات اضافهشده به کارخانه بود. این صفحات شامل نمایش گرافیکی بخشهایی از سیستمهای انتقال مواد، بالابرها (Bucket Elevators)، نوارها و اسکروکانوایرها (Screw Conveyors)، سیلوها، فنها و تجهیزات فرآوری بود. در طراحی این صفحات تلاش شد ارتباط گرافیکی بین تجهیزات با مسیر واقعی حرکت مواد هماهنگ باشد تا اپراتور بتواند از طریق یک نمای فرآیندی، مسیر انتقال و وضعیت بخشهای مختلف را مشاهده کند. همچنین تجهیزات با شناسههای مشخص در صفحات معرفی شدند تا ارتباط میان اطلاعات SCADA، برنامه PLC و تجهیزات فیزیکی برای کاربران فنی قابل پیگیری باشد.
با افزایش تعداد الکتروموتورها، نمایش متمرکز وضعیت تجهیزات در SCADA اهمیت بیشتری پیدا کرد. در این پروژه، صفحات مرتبط با وضعیت موتورها و بخشهای مختلف تولید اصلاح و توسعه یافتند. استفاده از نشانگرهای گرافیکی وضعیت (Status Indicators)، شناسههای تجهیز و تقسیمبندی صفحات بر اساس واحدهای عملیاتی، به ایجاد یک ساختار منظمتر برای مانیتورینگ کمک کرد. همچنین بخشهایی مانند All Motors، کنترل گروهی تجهیزات، وضعیت تغذیه مواد (Feeding)، نمایش سیلوها و هشدارهای فرآیندی در ساختار صفحات مانیتورینگ مورد توجه قرار گرفتند. این نوع طراحی به اپراتور کمک میکند بدون مراجعه مکرر به صفحات پراکنده، وضعیت مجموعهای از تجهیزات مرتبط را بررسی کند.
یکی دیگر از بخشهای فنی پروژه، ارتقای نرمافزار Siemens SIMATIC WinCC Classic از نسخه ۷ به نسخه ۸ بود. ارتقای یک سیستم SCADA صنعتی با یک نصب ساده نرمافزار تفاوت دارد؛ زیرا پروژه موجود شامل مجموعهای از تگها، صفحات گرافیکی، تنظیمات ارتباطی و پیکربندیهای اجرایی است که باید با نسخه جدید سازگار باشند. در این پروژه، ارتقای نسخه WinCC در کنار توسعه ساختار گرافیکی و کنترلی سیستم انجام شد. این تغییر امکان ادامه بهرهبرداری از پروژه توسعهیافته بر بستر نسخه جدیدتر WinCC Classic را فراهم کرد، بدون آنکه ماهیت سیستم به پلتفرم متفاوتی مانند WinCC Unified تغییر کند.
اجرای پروژهای با این گستردگی نیازمند هماهنگی مستمر میان بخشهای مختلف مهندسی بود. در این مجموعه، رضا مسئول بررسی، اصلاح و پیادهسازی منطق کنترلی PLC بود، طراحی و توسعه سیستم SCADA و صفحات WinCC توسط ما انجام شد و آرش مسئول آمادهسازی تابلوهای برق و بخشهای مرتبط بود. ارتباط نزدیک این سه حوزه اهمیت زیادی داشت؛ زیرا هر تغییر در تجهیزات فیزیکی یا سیگنالهای کنترلی میتوانست بر ساختار برنامه و نمایش اطلاعات در SCADA اثر بگذارد. هماهنگی تیمی باعث شد تغییرات الکتریکی، نرمافزاری و گرافیکی در قالب یک سیستم واحد پیش بروند.
با تکمیل این پروژه، زیرساخت اتوماسیون کارخانه متناسب با توسعه ظرفیت تولید از ۹۰ به ۱۸۰ تن بازطراحی و بهروزرسانی شد. توسعه برنامه PLC، اضافهشدن تجهیزات و نقاط I/O جدید، یکپارچهسازی بخشهای توسعهیافته، طراحی صفحات جدید SCADA و ارتقای WinCC Classic به نسخه ۸ از مهمترین خروجیهای اجرایی این پروژه بودند. نتیجه این فعالیتها، فراهمشدن یک ساختار کنترلی و مانیتورینگ هماهنگتر با شرایط توسعهیافته کارخانه بود. ارزیابی کمی شاخصهایی مانند کاهش توقفات، افزایش راندمان واقعی یا کاهش خطاهای عملیاتی، مستلزم ثبت و مقایسه دادههای بهرهبرداری پیش و پس از توسعه است.
پروژه کارخانه آرد آسیا شیراز نمونهای از اهمیت بازطراحی و توسعه سیستمهای اتوماسیون صنعتی در خطوط تولید فعال است. افزایش ظرفیت کارخانه زمانی میتواند به بهرهبرداری مؤثر منجر شود که تجهیزات مکانیکی، سیستم برق، منطق PLC و محیط SCADA بهصورت هماهنگ توسعه پیدا کنند. این پروژه با ترکیب مهندسی کنترل، طراحی گرافیک صنعتی و اجرای میدانی، از مرحله بررسی سیستم موجود تا تست و تحویل نهایی پیش رفت و تجربهای ارزشمند از توسعه یک سیستم اتوماسیون عملیاتی را رقم زد.
تیم POWEREN با تکیه بر دانش تخصصی و تجربه اجرای پروژههای صنعتی، خدمات طراحی، توسعه، ارتقا و راهاندازی سیستمهای PLC، HMI و SCADA را متناسب با نیاز خطوط تولید و واحدهای صنعتی ارائه میدهد.